Slovenský jazyk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Od formovania po nakladanie: Šesť kontrolných bodov pri kontrole sklenených fliaš
Sklenené fľaše môžu zlyhať spôsobmi, ktoré sa dajú ľahko minúť. Vlasová trhlina na krku. Čip vo vnútri úst, ktorý je viditeľný až po nasadení uzáveru. Plesňový šev, ktorý vyzerá ako tieň, kým fľaša nie je pritlačená k svetelnej skrinke. Takéto chyby môžu opustiť formovaciu linku bez povšimnutia a prejavia sa až neskôr, vo fáze plnenia alebo balenia, keď je ich oprava nákladnejšia.
To, čo stojí medzi týmito fázami, nie je jedna kontrola, ale sled kontrol umiestnených pozdĺž výrobnej a baliacej cesty. Každá kontrola má iný účel. Nasledujúca sekvencia odráža proces kontroly používaný v HYT Packaging a všeobecné postupy kontroly kvality, ktoré sa vyskytujú medzi výrobcami sklenených obalov: manuálna vizuálna kontrola, automatická kontrola stroja, kontrola pomocou svetla, testovanie pevnosti a výkonu, kontrola pred balením a opätovná kontrola zabalených kartónov pred odoslaním.
Na postupnosti záleží rovnako ako na jednotlivých kontrolách. Kontroly vzhľadu a rozmerov sa uskutočňujú počas pohybu fliaš vo výrobe; testovanie pevnosti sa vykonáva na vzorkách; dekorácia sa hodnotí po povrchovej úprave; a kontrola kartónu prebieha po zabalení fliaš. Fľaša môže prejsť jedným stupňom a zlyhať v druhom, preto by sa nemala vynechať žiadna kontrola za predpokladu, že neskoršia kontrola odhalí každú vynechanú chybu.
Akceptačné kritériá sú nevyhnutnou súčasťou systému kontroly kvality. Zúčastnené strany sa musia dohodnúť na tom, kto definuje kritériá, aké tolerancie platia a ktorá schválená vzorka slúži ako referenčná. Pre väčšinu projektov by tieto požiadavky mali byť zdokumentované v špecifikáciách objednávky pred začatím výroby nástrojov a výroby. Zmeny vykonané neskôr môžu zvýšiť náklady na vývoj a ovplyvniť harmonogramy dodávok.
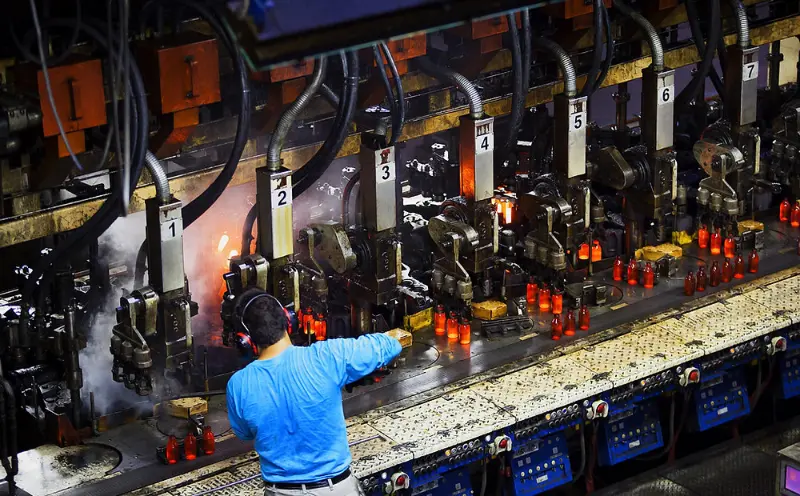 1. Manuálna kontrola
Vycvičené oči, stále pracujúce popri strojoch
Manuálna kontrola zostáva dôležitou súčasťou kontroly kvality sklenených fliaš. Dokonca aj v továrňach vybavených kamerovými kontrolnými systémami a laserovými meradlami kontrolóri stále skúmajú fľaše jednotlivo na konci dopravníka. Niektoré chyby je ťažké identifikovať pomocou pevných pravidiel detekcie, vrátane škrabancov, ktoré sú viditeľné iba pod určitými uhlami, mierne nerovných ramien a švov plesní, ktoré neboli úplne odstránené.
Inšpekcia sa zameriava na päť hlavných oblastí: ústa, krk, rameno, telo a spodok. Každá oblasť má iné potenciálne chyby. Neguľaté ústie môže brániť správnemu nasadeniu uzáveru. Odštiepok okolo hrdla sa môže počas plnenia rozvinúť do praskliny. Deformovaná základňa môže spôsobiť nestabilitu fľaše na palete alebo na prívode plniacej linky. Inšpektori posudzujú, či každá fľaša spĺňa fyzikálne a funkčné požiadavky definované v jej špecifikácii.
Manuálna kontrola tiež poskytuje úroveň úsudku, ktorú automatizované zariadenie nemôže plne nahradiť. Skúsení inšpektori, ktorí v priebehu času pracujú s rovnakými dizajnmi fliaš, dokážu rozpoznať zmeny skôr, ako sa objavia v štatistike odmietnutia. Môžu zahŕňať rozdiely v priepustnosti svetla cez sklo, odchýlky v manipulačných vlastnostiach alebo jemné zmeny v tvare ramena. Takéto pozorovania sa nemusia vždy objaviť vo formálnom pláne kontroly, ale môžu pomôcť identifikovať vznikajúce výrobné problémy.
Táto fáza tiež pomáha overiť, či sa písomné špecifikácie zhodujú so skutočným vzhľadom hotových fliaš. Nákres môže definovať prijateľnú veľkosť čipu, ale nemôže úplne ukázať, ako viditeľný bude čip na hotovej fľaši. Inšpektori a zákazníci to môžu efektívnejšie vyhodnotiť spoločným skúmaním fyzických vzoriek a potvrdením dohodnutých noriem vzhľadu.
Čo chytí:Viditeľné chyby vzhľadu a spracovania, posúdené podľa schválenej vzorky a dohodnutých špecifikácií produktu.
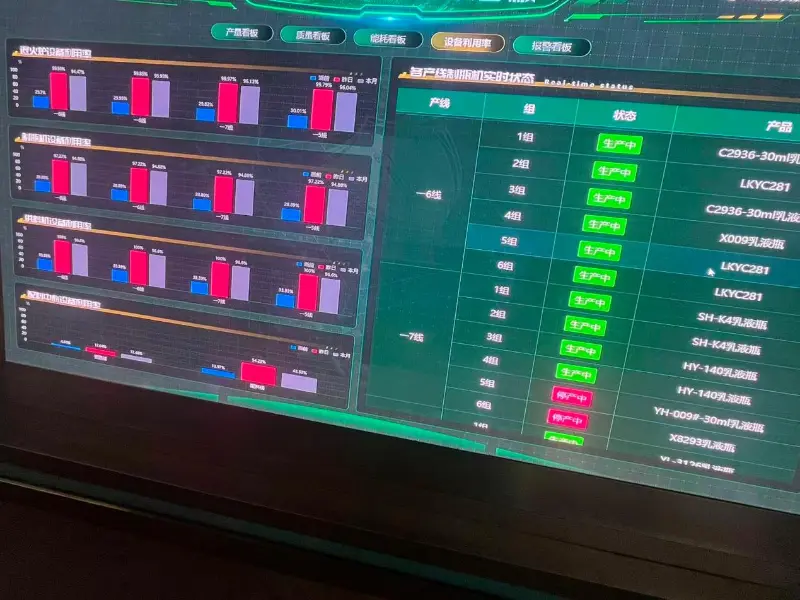
2. Automatická kontrola stroja
Konzistentnosť pri rýchlosti linky
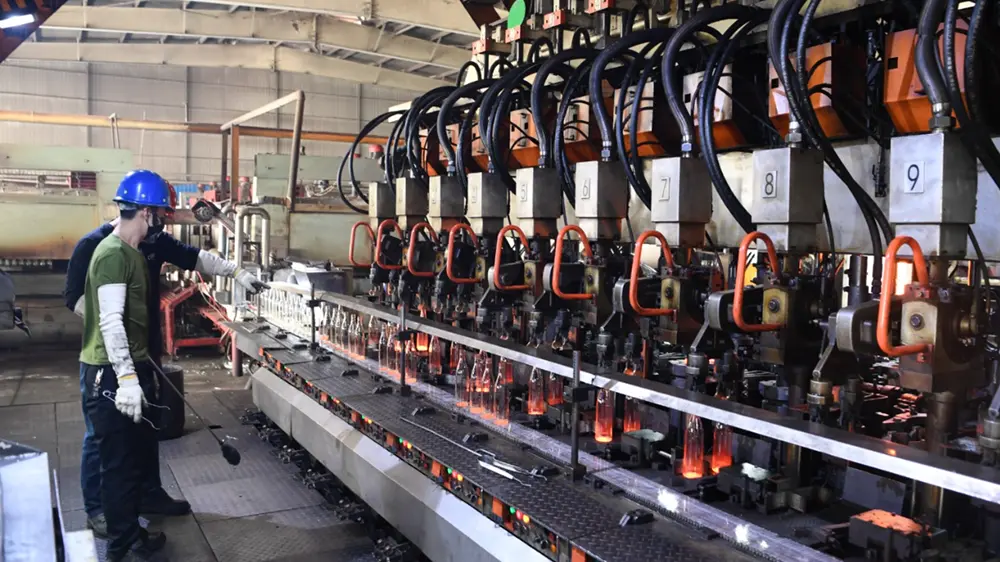
Tam, kde manuálna kontrola poskytuje ľudský úsudok, automatická kontrola stroja poskytuje opakovateľnosť. Kamera a senzorové stanice skúmajú vlastnosti, pre ktoré boli nakonfigurované, vrátane rozmerových tolerancií, povrchovej úpravy ústia, defektov na bočnej stene a základni, prasklín a nepravidelností tvarovania. Každá fľaša sa hodnotí podľa rovnakých prahov detekcie počas celého výrobného cyklu.
Chybné fľaše sa vo všeobecnosti automaticky vyradia a pred presunom do ďalšej výrobnej fázy sa odklonia z dopravníka. To pomáha zabrániť tomu, aby sa chybné sklenené nádoby dostali do oblasti balenia, kde by prasknutá fľaša mohla poškodiť susedné fľaše a okolitý kartón.
Detekčná schopnosť kontrolného stroja však závisí od jeho senzorov, algoritmov a konfigurácie. Chyba mimo definovaných parametrov detekcie môže prejsť systémom, zatiaľ čo príliš prísne nastavenia môžu viesť k zbytočným zamietnutiam. Z tohto dôvodu je kontrola stroja najlepšie chápaná ako kontrolovaný skríningový proces a nie ako záruka, že bude identifikovaná každá možná chyba.
Výrobné linky môžu využívať niekoľko kontrolných staníc na pokrytie rôznych charakteristík fliaš. Ich kombinovaná účinnosť stále závisí od schopnosti zariadenia, citlivosti detekcie a konfigurácie linky. Výsledkom je, že dve továrne používajúce podobné kontrolné procesy môžu dosiahnuť odlišné výsledky detekcie a odmietnutia.
Čo chytí:Rozmerové a štrukturálne chyby pri výrobnej rýchlosti, hodnotené podľa vopred definovaných prahov detekcie stroja.
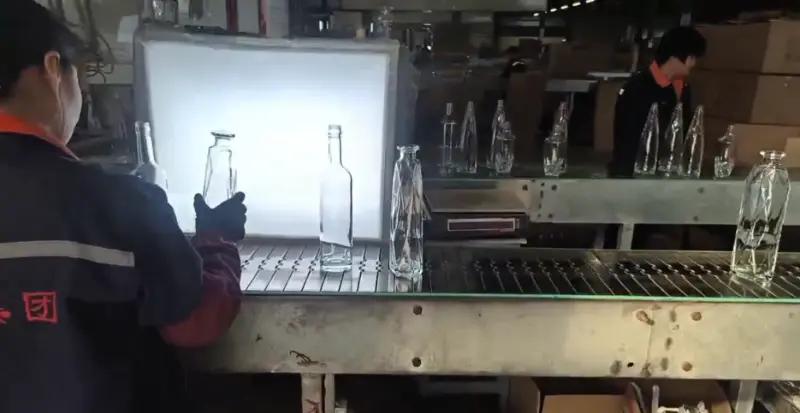
3. Vizuálna kontrola za pomoci svetla
Čo robí svetelný box viditeľným
Niektoré chyby skla sa dajú ľahšie identifikovať pri kontrolovanom osvetlení. Keď číru fľašu podržíte na jasnom pozadí, zvýraznia sa prvky, ktoré môžu byť pri bežnom osvetlení továrne ťažko viditeľné. Patria sem bubliny v sklenenej stene, kamienky a cudzie inklúzie, jemné praskliny vystupujúce zo dna, nerovnomerné rozloženie skla a zvlnenie povrchu, ktoré môže ovplyvniť vzhľad hotovej fľaše.
Metóda kontroly je dobre zavedená, ale akceptačné kritériá je potrebné definovať podľa zamýšľanej aplikácie. Veľkosť bubliny, množstvo, umiestnenie, typ zahrnutia a prahy viditeľnosti sa môžu medzi projektmi líšiť. Napríklad chyby, ktoré sú viditeľné na priehľadnomsklenená fľaša na alkoholmôže byť menej zreteľný na fľaši s farbením v spreji, polevou alebo gravírovanou výzdobou.
Inšpekcia pomocou svetla má tiež obmedzenia. Chyby nachádzajúce sa hlboko vo vnútri sklenenej steny alebo zarovnané rovnobežne s uhlom pohľadu môže byť ťažké odhaliť. Ak tieto chyby predstavujú osobitné riziko, môže byť potrebná dodatočná kontrola stroja alebo deštruktívne testovanie vzoriek.
Z tohto dôvodu by sa akceptačné kritériá mali zakladať na tom, čo môže inšpekčná metóda skutočne overiť, a nie na nereálnom očakávaní dokonalej transparentnosti. Požiadavka, ktorú nie je možné dôsledne kontrolovať vizuálnou kontrolou, sa môže stať zdrojom nezhôd počas preberania produktu.
Čo chytí:Čistota, transparentnosť, vnútorné inklúzie a kvalita povrchu, hodnotené pri kontrolovanom osvetlení podľa zdokumentovaných limitov.
4. Testovanie sily a výkonu
Či fľaša prežije to, čo sa stane po jej naplnení
Vzhľad je len jednou súčasťou kvality sklenenej fľaše. Fľaša, ktorá vyzerá správne, ale zlyhá pod uzatváracou hlavou, vo vnútri pasterizátora alebo na dne naskladaného obalu, je stále nevhodná na zamýšľané použitie. Výkonnostné testovanie pomáha vyhodnotiť tieto riziká predtým, ako sa produkty dostanú do fázy plnenia a distribúcie.
Počas testovania je definovaná vzorka vystavená špecifikovaným mechanickým zaťaženiam, vnútorným tlakom alebo teplotným zmenám. Výsledky sa potom porovnajú s akceptačnými kritériami stanovenými pre dizajn fľaše a jej zamýšľané použitie.
Štyri kategórie testovania pokrývajú mnohé bežné požiadavky, hoci ak si ich aplikácia vyžaduje, môžu byť zahrnuté aj ďalšie metódy.
| Testovacia metóda | Čo test meria |
|---|---|
| Testovanie vertikálneho zaťaženia alebo kompresie | Koľko sily smerom nadol môže fľaša vydržať za definovaných testovacích podmienok. |
| Testovanie vnútorného tlaku | Odolnosť voči vnútornému tlaku, najmä v prípade fliaš určených na uloženie obsahu pod tlakom. |
| Testovanie tepelným šokom | Odolnosť voči rýchlym zmenám teploty za špecifikovaných testovacích podmienok. |
| Iné špecifikované výkonnostné testy | Ďalšie mechanické alebo aplikačne špecifické požiadavky definované v objednávke. |
Výber testovacích metód závisí od konštrukcie fľaše, špecifikácií skla, zamýšľaného použitia a platných kritérií prijatia. Nie každá fľaša vyžaduje rovnakú kombináciu testov.
Výsledky testov sa aplikujú na skúmané vzorky a nie automaticky certifikujú každú fľašu vo výrobnej dávke. Veľkosť vzorky a výber sú dôležitou súčasťou testovacej metódy. Prechádzajúca vzorka poskytuje informácie o výrobnom procese a testovaných produktoch, ale nemala by sa interpretovať ako dôkaz, že každá jednotka v sérii bola testovaná individuálne. Protokol o teste by mal identifikovať vzorku a podmienky, za ktorých sa test vykonal.
 Je tiež dôležité odlíšiť testovanie pevnosti od merania tvrdosti. Tieto metódy využívajú rôzne zariadenia a hodnotia rôzne vlastnosti. Výsledok tvrdosti nemožno považovať za náhradu za skúšku mechanickej pevnosti a inšpekčné správy by mali identifikovať skutočne použitú metódu.
Čo chytí:Problémy s mechanickým a tepelným výkonom, merané na definovaných vzorkách podľa testovacích kritérií špecifických pre aplikáciu.
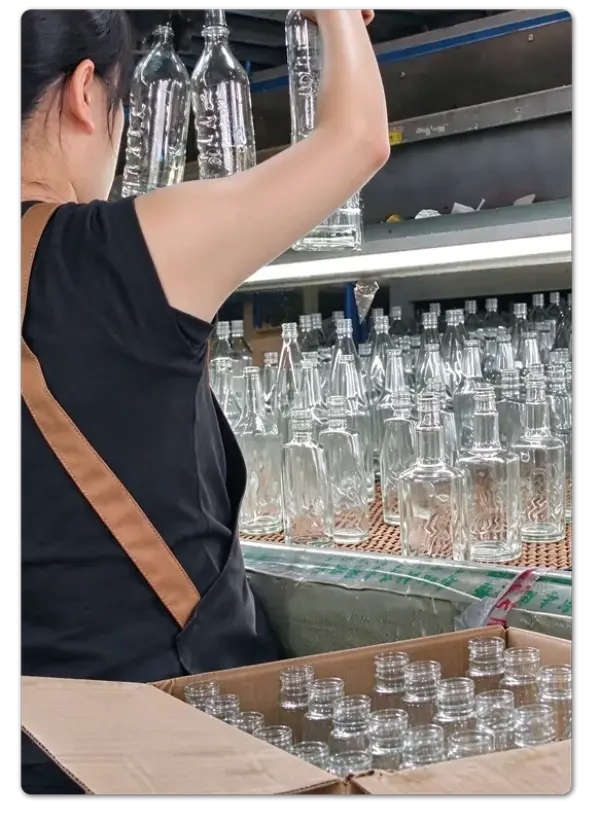
5. Kontrola predbežného balenia
Posledný pohľad pred zatvorením kartónu
Balenie je blízko k jednosmerným dverám vo výrobnom procese. Keď sú fľaše spočítané, usporiadané, chránené a zapečatené vo vnútri kartónov, identifikácia chyby sa stáva komplikovanejšou. Možno bude potrebné znova otvoriť kartóny, zosúladiť množstvá a znovu postaviť palety. Kontrola pred balením pomáha zabrániť tomu, aby sa nezhodné produkty dostali do tohto štádia.
Kontrola sa týka vzhľadu, špecifikácií produktu, množstva a prípadne kvality povrchovej úpravy.
Pre zdobené sklenené fľaše kontrolný zoznam obsahuje ďalšie položky:
- Umiestnenie loga a registrácia tlače
- Konzistencia farieb v rámci výrobného cyklu
- Vzhľad a krytie povlaku
- Kvalita povrchovej úpravy
- Ostatné špecifikácie dekorácie dohodnuté na objednávke
Dekorácia je dôležitou súčasťou procesu kontroly, pretože schválený dizajn a kritériá kvality sa musia zhodovať. Tlač, matovanie, farbenie sprejom a gravírovanie sú bežne špecifikované počas vývoja produktu. Keď sa povrchová úprava stane súčasťou schváleného návrhu, jej vzhľad a príslušné tolerancie by mali byť tiež zahrnuté do akceptačných kritérií.
Odkaz na dekoráciu, ktorý bol schválený vizuálne, ale nemá písomnú toleranciu, sa môže stať zdrojom nesúhlasu počas záverečnej kontroly. Dokumentácia farby, polohy, pokrytia a prijateľného vzhľadu vopred robí proces kontroly konzistentnejším.
Súčasťou kontroly je aj samotné balenie. Rozdeľovače, ochranné vložky a konfigurácie kartónov určujú, ako dobre sú fľaše chránené pred pohybom a kontaktom fľaše s fľašou počas prepravy. Kartón, ktorý prejde kontrolou pri baliacom stole, môže byť stále náchylný na poškodenie pri preprave, ak jeho vnútorné usporiadanie neposkytuje dostatočnú ochranu.
Čo chytí:Zhoda produktu, kvalita dekorácie, množstvo a pripravenosť balenia pred zapečatením kartónov.
6. Kontrola pred odoslaním
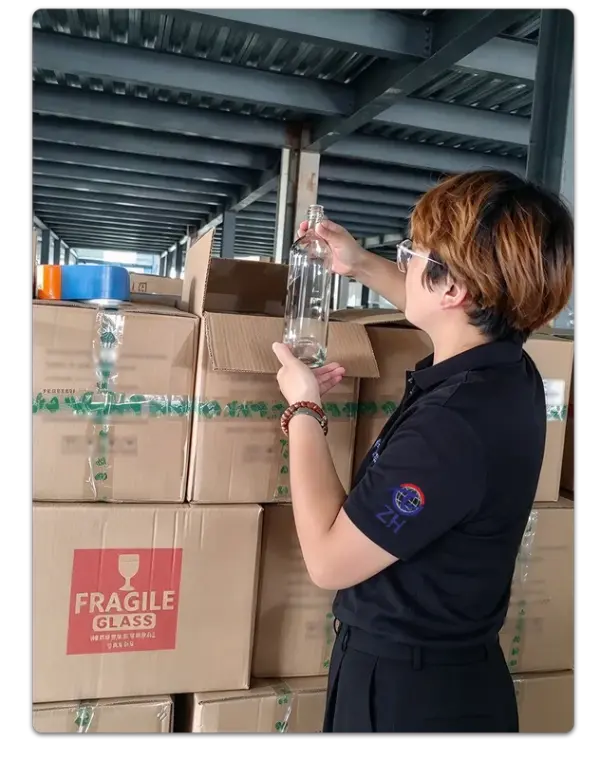 Opätovné otvorenie kartónu na kontrolu kartónu
Kontrola pred odoslaním poskytuje druhú príležitosť na preskúmanie produktov, ktoré už prešli predchádzajúcimi kontrolami kvality. Vybrané kartóny sa otvárajú podľa dohodnutého plánu odberu vzoriek. Fľaše vo vnútri sú opätovne skontrolované na vzhľad, viditeľné chyby, špecifikácie produktu a kvalitu dekorácie. Inšpektori tiež skúmajú balenie, aby potvrdili, že fľaše zostávajú správne umiestnené a chránené.
Toto je fáza kontroly, ktorá hodnotí produkty v ich skutočnom stave pri expedícii, a nie v pôvodnom stave výroby. Dokáže identifikovať poškodenie pri manipulácii, chyby pri balení a problémy súvisiace s nakladaním, ktoré nemuseli existovať počas predchádzajúcich výrobných kontrol.
Počet otvorených kartónov závisí od požiadaviek objednávky, objemu zásielky, hodnoty produktu a dohodnutého plánu odberu vzoriek. Rôzne projekty môžu používať rôzne úrovne vzorkovania. Dôležité je, že metóda kontroly a akceptačné kritériá sú vopred dohodnuté a dôsledne uplatňované, takže schválenie alebo odmietnutie zásielky môže byť podporené skôr zdokumentovanými požiadavkami než subjektívnym úsudkom.
Výsledkom je dodatočný kontrolný bod, keď je tovar už zabalený, označený, naskladaný a čaká na naloženie.
Čo chytí:Zabalené výrobky a podmienky balenia sa pred naložením opätovne skontrolujú podľa dohodnutého plánu odberu vzoriek.
Zameranie inšpekcie:Opätovná kontrola vybraných zabalených produktov, stavu kartónu a ochranného balenia pred odoslaním.
Šesť kontrol, jeden systém
Fľaša, ktorá dosiahne plniacu čiaru, prešla šiestimi typmi kontroly
Každá kontrola odpovedá na inú otázku. Vyzerá fľaša správne? Sú jeho rozmery v tolerancii? Je sklo opticky čisté? Vydrží predpokladané prevádzkové podmienky? Zodpovedá dekorácia schválenému dizajnu? Zostal produkt počas balenia chránený?
Žiadna jednotlivá etapa nepokrýva všetky tieto požiadavky a etapy inšpekcie sa nemôžu navzájom nahradiť. V čase, keď je fľaša zapečatená v kartóne, väčšina príležitostí na nápravu výrobných chýb už uplynula. Preto sú kontroly vykonávané skôr vo výrobnom procese rovnako dôležité ako záverečné kontroly pred odoslaním.
Účinnosť systému závisí od jasne zdokumentovaných kritérií prijatia. Kontrola skla zahŕňa praktické rozhodnutia o prijateľných veľkostiach bublín, viditeľnosti švov formy, povrchových defektoch a počte chybných fliaš povolených vo vzorke. Tieto požiadavky by mali byť dohodnuté medzi zákazníkom a dodávateľom pred začatím výroby, a nie prediskutovať ich prvýkrát po dodaní.
Dodávatelia, ktorí dokumentujú špecifické kontrolné kritériá projektu a uchovávajú schválené referenčné vzorky, môžu udržiavať konzistentnejšie štandardy kvality a znižovať nezhody počas akceptácie produktu. Pre prispôsobenésklenená fľaša na alkoholTieto detaily sú obzvlášť dôležité, keď tvar fľaše, čírosť skla, povrchová úprava a dekorácia tvoria súčasť konečnej špecifikácie.
Táto štruktúra kontroly nie je jedinečná pre jedného výrobcu. Odzrkadľuje praktický prístup používaný v priemysle sklenených nádob: chyby sa môžu vyskytnúť v rôznych fázach výroby a kontroly umiestnené na rôznych miestach pomáhajú identifikovať problémy, ktoré môže jedna záverečná kontrola prehliadnuť.
HYT Packaging dodržiava tento viacstupňový prístup kontroly, pričom priority kontroly sú určené dizajnom fľaše, výrobným procesom a zamýšľanou aplikáciou.
Pre zákazníkov, ktorí hodnotia dodávateľa sklenených fliaš, nie je užitočnejšia otázka len to, koľko inšpekcií sa vykoná, ale či má každá inšpekcia jasné a zdokumentované akceptačné kritériá. Šesť kontrol s vágnymi limitmi poskytuje menšiu istotu ako menší počet kontrol podporovaných špecifickými normami, definovanými metódami odberu vzoriek a schválenými referenčnými vzorkami.
Predchádzajúce:
Ďalšie:
-
Súvisiace správy
- Prečo je keramická fľaša na whisky s kohútom ideálnou voľbou pre balenie prémiových liehovín
- Prečo je okrúhla sklenená liehovina Arizona s objemom 750 ml vynikajúcou voľbou pre balenie prémiových liehovín
- Nová sklenená fľaša na vodku na mieru: balenie HYT pre značku severoamerických liehovín
- Prečo je 1,75 l sklenený džbán na likér s rukoväťou inteligentnou voľbou pre moderné balenie nápojov
- HYT Packaging uvádza na trh nový rad ľahkých fliaš z flintového skla na podporu značiek nápojov s nízkym obsahom uhlíka
- Ako môže sklenená fľaša na likér Bellissima s dlhým hrdlom s barovým korkom pozdvihnúť vašu značku nápoja
Nechajte mi správu
nové produkty



Odporúčania noviniek